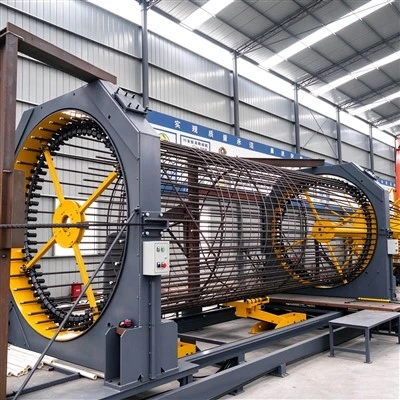
Svařovací stroj na válcování ocelové klecevyužívá dvoudiskový synchronní proces formování. Hlavní tyče jsou instalovány v polohovacích otvorech pevného disku a pohyblivého disku a jsou upnuty a upevněny. Spirálové tyče jsou plynule napájeny rámem rozvržení. Konec je předem přivařen k hlavním tyčím. Během provozu rotující kotouč pohání spirálové tyče do spirály kolem hlavních tyčí a pohyblivý kotouč se pohybuje synchronně a rovnoměrně podél vodicí kolejnice. Mechanismus odporového bodového svařování vyvíjí tlak a taví se v průsečíku hlavních tyčí a spirálových tyčí v reálném čase, čímž se dokončuje vytvoření spirálové ocelové klece jedním tahem.
Mezi hlavní metody svařování patří odporové bodové svařování a svařování plynové ochrany. Odporové bodové svařování vytváří teplo odporem mezi povrchy ocelových tyčí pod tlakem elektrod a pod tlakem se taví a svařuje. Parametry jsou stabilní a rychlost tváření je vysoká, díky čemuž je vhodný pro dávkové zpracování výroby konvenčního vinutí kotoučové spirály. Svařování s ochranou proti plynu využívá svařování na ochranu plynem uhličitým, s hlubším průvarem svaru a vyšší pevností spoje. Je vhodnější pro projekty, jako jsou silniční a vodní piloty a mostní piloty s přísnými požadavky na pevnost svaru; jeho svařovací rychlost je však nižší než odporové bodové svařování a přídavné materiály a provozní požadavky jsou vyšší.
Ve srovnání s tradičním procesem ručního vázání na lavici metoda mechanického tvarování narovnává hlavní tyče, rovnoměrně uspořádá spirálové tyče a vytváří lepší zaoblení, takže je méně pravděpodobné, že ztratí zaoblení a deformují se během přepravy a spouštění. Navíc se liší od jednoduchého navíjecího zařízení: jednoduchý model pouze doplňuje navíjení spirálových tyčí a postrádá synchronní svařovací proces. Následné svařování je potřeba doplňovat ručně a kvalita tváření a kontinuita výroby nejsou tak dobré jako u integrovaného stroje pro svařování válcováním. Tento proces je široce použitelný pro výrobu prefabrikovaných ocelových klecí pro budovy, vrtaných pilotů na místě, hrází, podpěrných pilot pro hluboké základové jámy, prefabrikovaných pilot pro přístavy, offshore a velkoprůměrových pilot, splňujících standardizované výrobní požadavky na konstrukční ocelový rám.