Pracovní postup: Tyče cívky jsou vyvedeny rámem pro kladení drátu → Rovnací mechanismus (složený z více sad rovnacích bloků) eliminuje vnitřní pnutí ocelových tyčí → Trakční mechanismus (poháněný servomotorem k pohonu trakčního kola) podává materiál na nastavenou délku → Ohýbací mechanismus (rotace ohýbací hřídele + polohovací dorazový blok) dokončuje úhlově poháněný ohýbací mechanismus pro přesné řezání (úhlově poháněné ohýbání)
Klíčové technologie: Přijímá víceosé{0}}ovládání spojení, které umožňuje otáčení ohýbacího hřídele o 360 stupňů. V kombinaci s programovatelným logickým ovladačem (PLC) dokáže uložit více než sto typů grafiky třmínků a podporuje zpracování složitých tvarů (jako jsou kosočtverečné a mnohoúhelníkové tvary) na jedno kliknutí-.

Výrobní linka pro řezání, řezání závitů a broušení: „Vše-všestrannější“ pro zpracování konce ocelových tyčí

Řezací jednotka: Ocelové tyče jsou upevněny hydraulickým upínacím zařízením. Pilový kotouč ze slitiny řeže vysokou lineární rychlostí 30–50 m/min. Systém chlazení pilového kotouče (chladící kapalina ve spreji) snižuje teplotu a prodlužuje životnost, čímž zajišťuje hladký řez bez otřepů.
Závitovací jednotka: Přijímá proces válcování závitů. Přes rotující závitořez je konec ocelové tyče válcován a tvarován. Ve srovnání s tradičním řezáním závitů se pevnost závitu zvýšila o 20 % a efektivita zpracování se ztrojnásobila.
Brusná jednotka: Skládá se z několika sad brusných kotoučů, brousí konce po závitování z různých úhlů, aby se odstranily otřepy a oxidové okují, čímž se zajistí utěsnění spojů. Přesnost broušení lze řídit v rozsahu Ra1,6 μm.
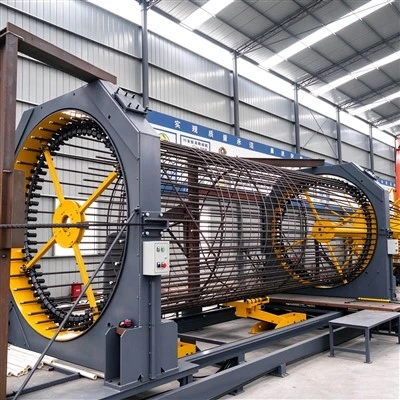
Toto zařízení je speciálně navrženo pro automatické tvarování ocelových klecí v pilotovém zakládání, mostním pilíři a dalších projektech. Může nahradit tradiční ruční vázání, dosáhnout přesného umístění a efektivního spojení hlavních tyčí a třmenů. Je nezbytný pro moderní centra zpracování a distribuce ocelových tyčí a továrny na výrobu prefabrikátů.
Přijetí integrovaného procesu rotačního tváření + automatického svařování:
Hlavní podávání tyče: Několik hlavních tyčí je rovnoměrně uspořádáno a upevněno podél obvodu zařízení, poháněných tak, aby se synchronně otáčely prostřednictvím mechanismu aktivního otáčení.
Navíjení třmenu: Třmeny jsou automaticky dopravovány mechanismem podávání drátu a těsně navinuty kolem vnější strany hlavních tyčí v nastaveném stoupání.
Svařování a tváření: Vysokofrekvenční svařovací hlava{0}} pracuje synchronně s posuvem třmínků a automaticky svařuje průsečíky hlavních tyčí a třmenů do běžné ocelové klece.

Rovnací a řezací stroj: Základní vybavení pro "rovnání a tvarování" ocelových tyčí

Princip rovnání: Výztužné tyče procházejí rovnacím válcem složeným z 6–8 rovnacích bloků, uspořádaných do spirály. Úpravou rozteče a tlaku rovnacích bloků se postupně eliminuje ohybové namáhání výztužných prutů, čímž se dosáhne korekce přímosti (chyba přímosti menší nebo rovna 1 mm/m).
Ovládání řezání: Fotoelektrický kodér přesně měří délku výztužných tyčí. Jakmile je dosaženo nastavené hodnoty, PLC vydá pokyn a hydraulický řezací nůž rychle klesá, aby přeřízl výztužné tyče. Doba odezvy řezání je menší nebo rovna 0,2 sekundy, což zajišťuje délkovou chybu menší nebo rovnou ±1 mm.