

Složení zařízení a princip činnosti
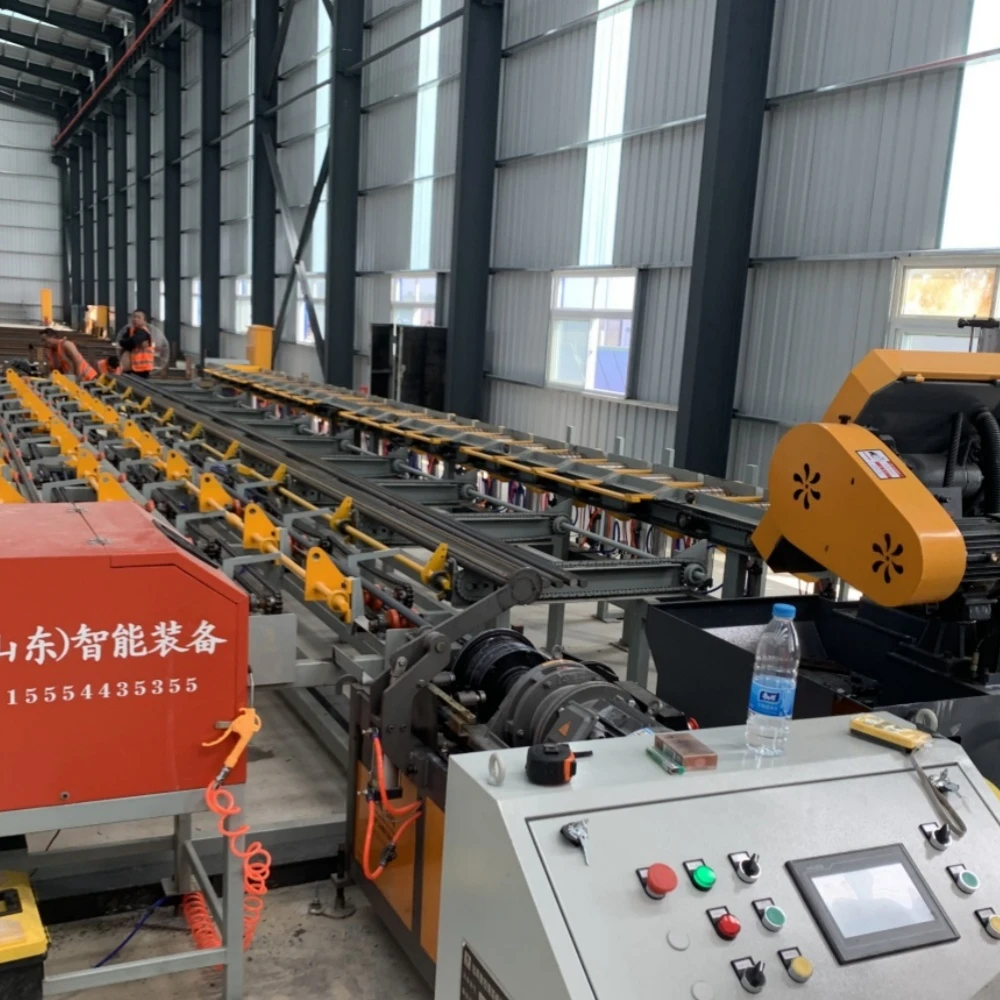
Thevýrobní linka na řezání, řezání závitů a broušení ocelových tyčíse obvykle skládá z více klíčových částí, které spolupracují, aby bylo dosaženo automatizace a efektivity při zpracování ocelových tyčí.
Podávací mechanismus: Zodpovědnost za umístění svázaných ocelových tyčí do výrobní linky a prostřednictvím automatických zařízení pro rozptylování a distribuci materiálu zajišťuje, aby ocelové tyče vstupovaly do následujících fází zpracování uspořádaným způsobem. Některé pokročilé mechanismy podávání zařízení mají také velkou-kapacitu skladování, což umožňuje dávkovat před koncem předchozího cyklu zpracování, což efektivně šetří čas cyklu.
Pilový systém: Toto je klíčová součást výrobní linky a obecně přijímá strukturu pilového kotouče pily. Běžné modely, jako je JQ4250, se vyznačují vysokou rychlostí řezání a úzkými pilovými švy. Velká šířka řezu umožňuje vysoký výkon a vysokou kapacitu řezání a může provádět vysoce kvalitní řezání ocelových tyčí o průměrech od 16 do 50 mm. Například u ocelových tyčí HRB400 MPa se počet tyčí různých průměrů, které lze řezat najednou, liší. Jedním příkladem je 16 ocelových tyčí Φ28 řezaných současně. Mechanismus měření pevné-délky výztužných tyčí je poháněn servomotorem, který umožňuje plynulé nastavování řezných délek s vysokou rozměrovou přesností.
Závitovací jednotka: Po řezání jsou ocelové tyče dopraveny do závitovací stanice. Stroje na válcování závitů většinou používají pokročilé závitořezné hlavy a jsou vybaveny funkcemi, jako je automatické upínání, podávání, hrdlování a válcování závitů. Díky dvou-rychlostnímu procesu válcování lze při nízkých rychlostech vyrábět-kvalitní frézovací a brousící závitové hlavy. Při vysokých rychlostech eliminuje speciální mechanismus rychlého navíjení nitě potřebu zpětného zatahování, čímž se zvyšuje účinnost. Rozsah průměru závitu je obecně Φ16 až Φ40 mm a doba řezání závitu pro jednu hlavu je přibližně 25 až 40 sekund.
Brusné zařízení: Po závitování ocelové tyče vstupují do brousicí stanice. Bruska dokáže rychle brousit konce tyčí, přičemž doba broušení na jednom konci-je pouze 3 až 5 sekund. Odstraňuje otřepy a nerovnosti na povrchu, zajišťuje kvalitu a přesnost konců, díky čemuž zpracované tyče plně splňují technické požadavky.
Přepravní a překlápěcí mechanismus: Během celého procesu jsou ocelové tyče dopravovány prostřednictvím V-válců nebo řetězů odolných proti opotřebení, které se vyznačují odolností, snížením hluku a dlouhou životností. Automatické překlápěcí zařízení je zodpovědné za otáčení a přenášení ocelových tyčí mezi různými pracovními stanicemi, aby bylo zajištěno hladké zpracování.
Elektronický řídicí systém: Díky mezinárodně pokročilému řídicímu systému založenému na PLC-umožňuje interakci člověka-stroje prostřednictvím dotykové obrazovky. Operátoři mohou nastavit parametry na hlavním rozhraní, a jakmile je aktivován automatický režim, zařízení dokončí řezání, řezání závitů a broušení podle předem nastaveného programu. Dotyková obrazovka je také vybavena systémem upozornění na poruchu, který zobrazuje relevantní informace, když dojde k poruše, a pomáhá operátorům rychle řešit problémy a zkrátit čas a náklady na údržbu.
Technologické výhody
Vysoce automatizované: Řezání, přeprava, obracení, řezání závitů, broušení a další procesy jsou všechny automaticky dokončeny strojním zařízením, což minimalizuje zásah člověka.
Vysoká přesnost zpracování: Ve fázi řezání je přesnost- pevné délky ocelových tyčí vysoká a řezané čelo je hladké. Během řezání závitů zajišťuje pokročilé vybavení extrémně malou chybu profilu zubu, vysokou přesnost řezání závitů a míru kvalifikace až 100 %, což účinně snižuje přepracování.
Vysoká stabilita: Každá jednotka byla pečlivě vybrána a přiměřeně nakonfigurována a klíčové komponenty, jako jsou pilové kotouče a kotouče na válcování závitů, mají dlouhou životnost.
Široký rozsah použití: Vhodné pro zpracování ocelových tyčí různých průměrů a pevnostních tříd. Řezání je použitelné pro průměry 16 až 50 mm, řezání závitů a broušení jsou vhodné pro průměry 16 až 40 mm. Použitelné třídy pevnosti zahrnují HRB335, HRB400 a HRB500, které pokrývají potřeby různých projektů.
Aplikační pole
Velké-projekty mostů: Při stavbě mostů jsou požadavky na kvalitu a přesnost ocelových tyčí extrémně vysoké. Výrobní linka dokáže zpracovat-kvalitní tyče pro spojení v základech mostních pilot, rámových nosníků a dalších konstrukčních dílů.
Dálniční a železniční inženýrství: Výstavba dálnic a železnic vyžaduje velké objemy ocelových tyčí s jednotnými specifikacemi a spolehlivou kvalitou. Automatizace a přesnost výrobní linky splňují potřeby-standardizovaného zpracování ve velkém měřítku a zajišťují stabilní struktury infrastruktury.
Střediska zpracování a distribuce ocelových tyčí: Jako profesionální centra na zpracování ocelových tyčí potřebují tato centra zpracovat ocelové tyče efektivně a ve velkém měřítku před dodáním na staveniště. Vysoká kapacita a automatizace této výrobní linky splňují jejich požadavky na rychlost a kvalitu zpracování a zvyšují celkovou provozní efektivitu.
Výrobní linka na řezání, řezání závitů a broušení ocelových tyčí se svými výhodami vysoké účinnosti, přesnosti a automatizace hraje ve stavebním průmyslu stále důležitější roli. Díky neustálému technologickému pokroku a rozšiřujícím se aplikacím bude poskytovat silnější podporu pro vysoce-kvalitní vývoj stavebních projektů.