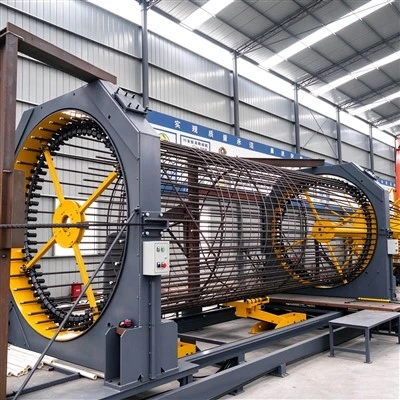
Při nákupu avýrobní linka na stříhání, řezání závitů a broušení ocelových tyčí, je nutné provést komplexní posouzení na základě výrobní kapacity, průměru zpracování, úrovně automatizace a podmínek na místě, aby se předešlo nesouladu mezi požadavky na zařízení a projekt a zajistila se míra kvalifikace závitových spojů a kontinuita výroby.

Plánování kapacity je založeno na počtu zpracovaných tyčí za hodinu a denní zpracovatelské tonáži. Pro zvládnutí špičkových objednávek se doporučuje vyhradit 15% až 20% kapacitní rozpětí. Pro rozptýlená staveniště lze zvolit základní jednostrojovou kombinaci; pro centralizované závody na zpracování ocelových tyčí, základny prefabrikovaných součástí a inženýrské projekty by měla být zvolena integrovaná výrobní linka s nepřetržitým provozem od podávání materiálu, stříhání s pevnou délkou, řezání závitů a broušení čelních ploch, aby se snížily ztráty procesu.
Rozsah průměru ocelové tyče je základním parametrem. Je nutné potvrdit, že zařízení je kompatibilní s vysokopevnostní závitovou ocelí HRB400 a HRB500 a zkontrolovat minimální a maximální specifikace zpracování. Při zpracování ocelových tyčí velkého průměru je nutné pečlivě potvrdit střižnou sílu hlavního stroje a krouticí moment závitořezného hlavního hřídele, aby nedošlo k vylomení zubu a rozměrovým odchylkám různých délek.
Úroveň automatizace přímo ovlivňuje pracovní sílu a stabilitu hotových výrobků. Poloautomatické modely mají vysoký nákladový výkon a jsou vhodné pro projekty s malými dávkami a více změnami specifikací; CNC plně automatické výrobní linky jsou vybaveny servosystémem s pevnou délkou, s parametry, které lze uložit a vyvolat, a automaticky dokončují podávání, stříhání, řezání závitů a broušení, což vede k pevnější konzistenci spoje a je vhodné pro dlouhodobou standardizovanou sériovou výrobu.

Uspořádání místa musí vypočítat celkovou délku zařízení, skladovací prostory pro suroviny a hotové výrobky a přenosové kanály. Současně zkontrolujte napájení a podmínky přívodu plynu. Na místech s omezeným prostorem lze zvolit kompaktně uspořádané modely.
Klíčové konfigurace, na které je třeba se zaměřit: servo podávací mechanismus, válcovací kotouč na závity z tvrdé slitiny, brusné součásti odolné proti opotřebení, odolný držák střižného nože, stabilní řídicí systém PLC. Upřednostňujte zařízení s dobrou všestranností komponent, zámořskou poprodejní podporou, abyste snížili riziko prostojů a splnili požadavky na zpracování ocelových tyčových spojů na silnicích a mostech, bytové výstavbě a prefabrikovaném strojírenství.