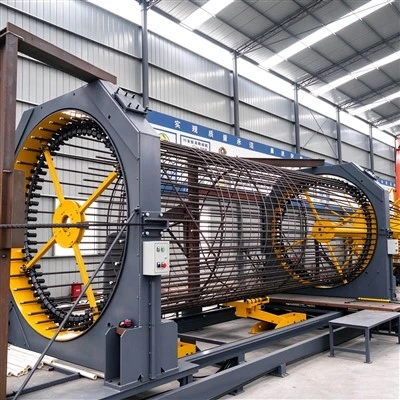
Esence vybavení: „Integrovaný tvarovací náboj“ pro zpracování ocelových tyčí
Thevýrobní linka na řezání, řezání závitů a broušení(také známý jako výrobní linka na řezání závitů ocelových tyčí nebo integrované zařízení na zpracování ocelových tyčí) je plně automatizovaný systém, který integruje řezání s pevnou{0}}délkou, řezání závitů, broušení na konci a sběr hotových produktů. Jeho hlavní funkcí je zpracovávat rovné ocelové tyče na standardizované součásti s přesnými závity prostřednictvím koordinovaného provozu více procesů, řešení bolestivých bodů nízké přesnosti, nízké účinnosti a fragmentovaných postupů v tradičním ručním zpracování. Rozsah zpracování pokrývá běžné tyče z konstrukční oceli, jako jsou HRB400 a HRB500 s průměry od 12 mm do 50 mm. Přesnost závitu může dosáhnout stupně 6H, v souladu s normou GB/T 1499.3-2010.
Technické jádro: Integrovaný provoz pěti koordinovaných systémů
Výrobní linka na řezání, řezání závitů a broušení funguje prostřednictvím uzavřeného-procesu „podávání – řezání – řezání závitů – broušení – vybíjení“. Jeho provoz závisí na přesné koordinaci pěti hlavních systémů: mechanického, elektrického, hydraulického, snímacího a řídicího. Technický princip lze rozdělit do následujících klíčových fází:
- Systém konstrukce jádra
Moderní výrobní linka se skládá ze šesti funkčních modulů s chybami připojení řízenými v rozmezí ±0,5 mm.
Systém krmení a dopravy: Comprising an active feeding roller driven by a servo motor and a guide frame, equipped with a high-precision encoder (resolution 0.01mm), it delivers steel bars precisely according to preset lengths (500–12000mm). For extra-long steel bars (>12m), je nutná pomocná opěrná válečková dráha, aby se zabránilo vychýlení a deformaci.
Systém přesného řezání: Využívá hydraulické upínání a řezání slitinových pilových kotoučů. Otáčky pilového kotouče jsou nastavitelné pomocí systému frekvenční konverze (500–1500 ot./min), přizpůsobené průměru tyče (např. φ25 při 80 mm/min, φ40 při 50 mm/min). Chyba svislosti řezu je menší nebo rovna 0,3 mm/m.
Závitový systém: Obsahuje automatický podávací mechanismus, závitové vřeteno a vyměnitelné závitníky. Specifikace závitníku (např. M16, M20) jsou automaticky vybrány na základě průměru tyče. Rychlost závitování dosahuje 200–400 ot./min., s plností profilu závitu větší nebo rovnou 95 %.
Systém koncového broušení: Skládá se z hlavy brusného kotouče a polohovacího mechanismu. Provádí 360stupňové broušení otřepů a třepení na koncích ocelových tyčí po závitování. Přesnost broušení je nastavitelná (drsnost povrchu Ra menší nebo rovna 1,6 μm), což zajišťuje těsné uchycení při spojení tyčí.
Inteligentní řídicí systém: Založeno na PLC s rozhraním dotykové obrazovky, schopným uložit více než 500 parametrů zpracování (průměr tyče, délka, specifikace závitu atd.). Podporuje datovou integraci se systémy BIM a MES, umožňuje automatické přidělování úkolů a-monitorování v reálném čase.
Systém sběru hotových výrobků: Používá šikmé regály pro přirozené posouvání a sběr hotových výrobků.
- Pracovní princip a tok procesu
Sekvence zpracování se řídí logikou „přesné umístění – postupné zpracování – detekce v-reálném čase“, přičemž každý krok je podporován zpětnou vazbou senzoru:
Vstup parametrů a podávání: Obsluha zadává parametry, jako je průměr tyče (např. φ32), délka (např. 3000 mm) a specifikace závitu (např. M28×3) prostřednictvím dotykové obrazovky. Podávací systém dodává tyč do linky, zatímco vodicí rám koriguje přímost (chyba menší nebo rovna 0,3 mm/m).
Pevná{0}}délka řezání: Při nastavené délce hydraulická svorka (upínací síla větší nebo rovna 50 MPa) zajistí lištu a pilový kotouč z legované slitiny řeže naprogramovanou rychlostí. Stříkací systém aplikuje během řezání chladicí kapalinu, aby se snížila teplota kotouče a tvorba prachu.
Automatické řezání závitů: Odříznuté části se přesunou do navlékací stanice. Polohovací kolík zajišťuje konec tyče. Řezací vřeteno pohání závitník, zatímco senzory monitorují točivý moment v reálném čase. U tvrdších ocelí (např. HRB500E) se rychlost posuvu nastavuje automaticky.
Konec broušení: Po řezání závitů vstupuje tyčová část do brusné stanice. Brusná hlava pracuje při předem nastaveném tlaku (0,2–0,5 MPa) po dobu 3–8 sekund. Fotoelektrický senzor pak kontroluje hladkost.
Základní principy bezpečného provozu
Před-příprava na práci: Keep a 1.5m debris-free area around the equipment. Grounding resistance should not exceed 4Ω. Check saw blade wear (replace if >2 mm) a hladinu chladicí kapaliny (musí být nad ryskou minima).
Provozní zákazy: Nezpracovávejte ocelové tyče mimo jmenovitý rozsah průměrů. Nespouštějte stroj bez ochranných krytů. Nedotýkejte se elektrického panelu mokrýma rukama. Ne-provozní personál musí zůstat v klidu.
Zvláštní podmínky: Při zpracování tyčí HRB500E snižte rychlost řezání závitů o 15 %. V chladném prostředí předehřejte hydraulický systém po dobu 10 minut, abyste zabránili zaseknutí.
Nouzová odezva: V případě zaseknutí stiskněte nouzový vypínač, vypněte hlavní napájení a poté materiál vyčistěte. Pokud se pilový kotouč zlomí, okamžitě zastavte a vyměňte jej až po úplném zastavení otáčení.
Klíčové body řízení údržby
Denní kontrola: Zkontrolujte opotřebení podávacího válce, tlak hydraulického oleje, koncentraci chladicí kapaliny a vyčistěte piliny na řezací stanici.
Pravidelná údržba: Týdenní mazání převodového řetězu a kalibrace snímače. Měsíční výměna filtru hydraulického oleje a kontrola kohoutků. Čtvrtletní výměna chladicí kapaliny a kontrola házivosti pilového kotouče.
Správa životnosti: Udržujte účetní knihu pro spotřební materiál (pilové kotouče ~5 000 řezů; závity ~ 3 000 závitů). Skladujte náhradní díly předem, abyste předešli prostojům.
Vedení záznamů: Dokumentujte denní produkci, zmetkovitost, příčiny poruch a další data, abyste vytvořili archiv celého životního cyklu pro údržbu a optimalizaci.