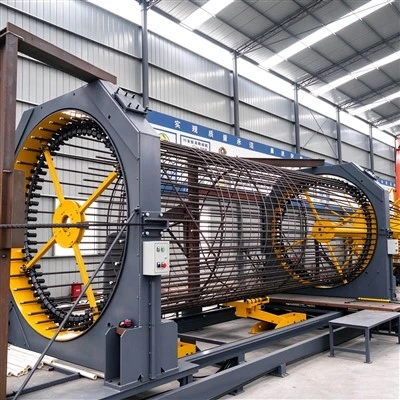
1 Provozní proces řešení, závitu a broušení se soustředí na automatizované zpracování tyčí (jako jsou ocelové tyče). Celá krmení materiálu pro zpracování a kolekci hotových produktů, které musí provádět, musí být prováděna krok za krokem takto:

Nastavení parametrů:
Podle požadavků na zpracování, vstupní parametry, jako je délka tyče, specifikace vláken (např., Průměr, rozteč) a rozsah broušení do řídicího systému, aby bylo zajištěno, že zařízení pracuje v rámci nastavených standardů.
Inspekce zařízení:
Zkontrolujte stav čepele pily na řezacím stroji, opotřebení nástroje na stroji na závit, integritu broušení nebo brusného papíru na brusném stroji a provozní stabilita každého mechanismu pro předávání (např. Válečkové dopravníky, pásy), aby se zajistilo, že neexistují žádné džemy nebo nesprávné funkce.
Příprava materiálu:
Uspořádejte tyče úhledně a odstraňte viditelné povrchové kontaminanty (např. Olejové skvrny, velká skvrna rez), abyste zabránili ovlivnění přesnosti zpracování.
Automatické krmení:
Umístěte tyče na rám krmení nebo mechanismus krmení (jako je násypky nebo dopravní pás) a přeneste je do prvního stanice a via-via na krmné válečkové dopravníky nebo robotické rameno.
Kalibrace umístění:
Poté, co lišta dosáhne stanice na pilu, jej polohovací zařízení (např. Pneumatické stopky) automaticky zajistí, aby zajistila přesnou řeznou délku.


Strákový stroj prořízne tyč na přednastavenou délku. Zároveň chladicí systém (jako je stříkací zařízení) pracuje synchronně, aby ochladil čepel pily a minimalizoval tvorbu prachu.
Po dokončení řezání se Blade SAW vrací do své původní polohy a mechanismus přenosu přenáší řezané pruhy na další stanici (závitu).
Když lišta dosáhne závitové stanice, polohovací zařízení zajistí jeden konec lišty. Nástroj Threwsing Machine se automaticky blíží a otáčí se ke zpracování vláken (jako jsou přímá nebo zúžená vlákna) na základě přednastavených specifikací.
Po navléknutí se nástroj resetuje. Pokud opačný konec vyžaduje také navlék, mechanismus převrácení otočí lištu a proces navzájem se opakuje.


Po navléknutí jsou tyče předány do brusné stanice. Broušení nebo leštění odstraňuje otřepy, rezavé nebo oxidové vrstvy-zejména poblíž řezaných okrajů a sekcí nití, aby zajistily hladký povrch povrchu.
Senzory mohou monitorovat broušený efekt v reálném čase, aby se zabránilo nadměrnému grindingu nebo zmeškané oblasti.
Zpracované pruhy jsou přenášeny do oblasti sběru a úhledně naskládány mechanismem třídění (např. Paletizující zařízení).


Náhodná kontrola hotových výrobků:
Zkontrolujte toleranci délky tyče, přesnost vláken (měřené měřicími prostředky) a hladkost povrchu, abyste zajistili dodržování standardů kvality. Nepřikonfické výrobky musí být přepracovány.
Po dokončení zpracování zapněte zařízení. Vyčistěte trosky generované z řezacího masa, železné podlévky z závitu a broušení prachu. Proveďte údržbu na řezných nástrojích a předávání komponent (např. Mazání pohyblivých částí), abyste zajistili optimální provoz během dalšího výrobního cyklu.

Celý proces používá automatizované a vzájemně propojené řídicí systémy k hladce propojení každé fáze, minimalizaci manuálního zásahu a zlepšení účinnosti zpracování i konzistence.