Umístění jádra: Výrobní linka „Neviditelná kostra“ pro podpůrné inženýrství

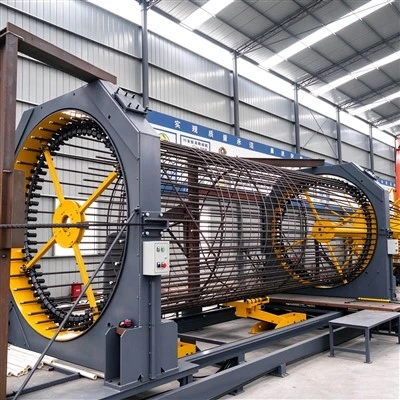
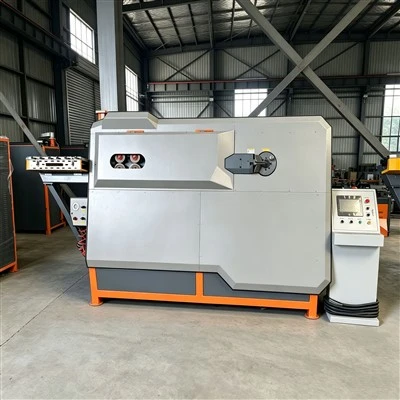
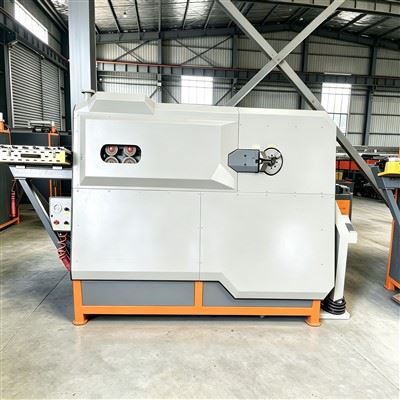
Thelinka na výrobu malých potrubíje automatizovaný cluster zařízení určený pro zpracování pokročilých podpůrných vedení používaných v tunelech, základových jámách a dalších projektech. Jeho hotové výrobky vyztužují vrstvu injektáží a tvoří nosnou konstrukci -typu lešení, která slouží jako klíčová součást pro prevenci kolapsů stavby.
Ve srovnání s tradičním ručním zpracováním zkrátila automatizovaná výrobní linka dobu výroby jednoho kusu ze 45 minut na 18 minut, přičemž udržela míru kvalifikace produktu trvale nad 99,2 %. Stalo se základním podpůrným zařízením pro moderní podzemní inženýrské stavby.
Složení výrobní linky: Modulární inteligentní systém zpracování
Plně automatická výrobní linka se skládá ze čtyř základních modulů, které zajišťují bezproblémové propojení od surovin až po hotové výrobky:
Jednotka pro předúpravu surovin
Vyberte svařované ocelové trubky, které splňují normy, s průměry regulovanými mezi φ42 mm a φ108 mm a tloušťkou stěny v rozmezí od 3 mm do 8 mm. Musí projít odchylkou tloušťky stěny (menší nebo rovnou 0,3 mm) a detekcí rzi (hloubka rzi<10% of wall thickness).
Inteligentní systém krmení
Trubka je upnuta elektrickým sklíčidlem a hřebenový převod je poháněn 1500W servosystémem Delta. Přesnost podávání dosahuje ±0,1 mm a podporuje otáčení o 360 stupňů, což umožňuje nepřetržité zpracování více-poloh.
Modul zpracování tváření
- Postup zužování:Trubka je zahřátá na 800 stupňů pomocí vysokofrekvenčního topného zařízení{1}} a je hydraulicky tvořena hlavním válcem Φ160 s úhlem kužele řízeným mezi 15 stupni a 30 stupni, aby vyhovovala požadavkům různých vrstev, jako jsou jílové a pískové vrstvy.
- Proces řezání:Plazmová řezací pistole nebo CNC vrtačka se používá k vrtání otvorů ve vzoru švestkového květu (průměr otvoru 8 mm–12 mm, rozteč 150 mm–300 mm), s odchylkou polohy otvoru nepřesahující ±1 mm.
Modul úložiště hotového výrobku
Konstrukce s více -silami umožňuje tříděné skladování produktů různých specifikací a v kombinaci s automatickým paletizačním systémem snižuje náklady na ruční třídění.
Klíčové technické parametry a ukazatele výkonu
| Kategorie indikátoru | Základní parametry |
|
Kapacita zpracování |
Průměr trubky φ42-114mm, doba tvarování 7-30 sekund na kus |
|
Přesné ovládání |
Chyba sklonu řezu je menší nebo rovna 0,5 stupně a odchylka polohy otvoru je ±1 mm |
| Konfigurace zařízení | 11kw plunžrové čerpadlo, forma materiálu DC53 |
| Ochrana životního prostředí a bezpečnost | Plně uzavřený design, zařízení pro nouzové zastavení infračerveného senzoru |
Aplikační scénáře: Adaptace vrstvy a inženýrské typy

Core Applable Strata
Vrstva měkké zeminy (bahnitá zemina): Injektáží se vytvoří kompozitní základ.
Volné vrstvy (vrstvy písku): Používají se ke konstrukci-zástěn proti průsakům.
Rozbité horninové vrstvy (spojené horniny): Cementování skalních bloků zvyšuje celkovou integritu.
Typické inženýrské obory
Tunelové inženýrství: Výztuž na spouštěcím konci štítových strojů; pokročilá podpora pro mělké-podzemní vykopávky.
Technika základové jámy: Podpora svahu hluboké základové jámy; posílení vstupů a výstupů metra.
Podzemní inženýrství: Před{0}}úprava pro křížení úseků komplexních potrubních štol.