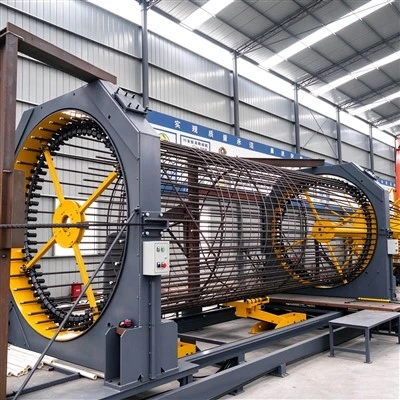
Výztužná síť je široce používána jako výztužný materiál v moderních železobetonových konstrukcích. Skládá se z podélných a příčných výztuží uspořádaných ve specifikovaných rozestupech a svařených v jejich průsečíkech do síťových panelů s jednotnými rozměry rastru. Ve srovnání s tradičním ručním vázáním může mechanizované svařování výrazně zlepšit efektivitu výroby a zároveň poskytnout konzistentnější rozměry sítě, kvalitu svaru a specifikace hotového výrobku.
S rozvojem industrializace stavebnictví, prefabrikace a standardizovaného zpracování výztuže,stroje na svařování armovací sítěse staly stále důležitějšími v závodech na zpracování výztuže, továrnách na výrobu prefabrikovaných betonových komponent a infrastrukturních projektech. V závislosti na konfiguraci stroje lze různé modely přizpůsobit různým průměrům výztuže, rozměrům sítě, požadavkům na rozteče a výrobní kapacitě, což umožňuje výrobcům splnit požadavky na zpracování různých stavebních projektů.
Hlavní funkční vlastnostistroj na svařování ocelové sítě
Základní funkcí svařovacího stroje na ocelové pletivo je automaticky polohovat a svařovat podélné a příčné ocelové tyče v předem nastavené rozteči mřížky, čímž se plynule vyrábí plechy z ocelové sítě, které splňují požadavky na velikost.
Výroba síťových panelů obvykle zahrnuje automatické podávání, vyrovnávání výztuže, polohování a svařování. Poté, co operátor nastaví parametry, jako je průměr výztuže, příčná rozteč výztuže, počet podélných výztuží a rozměry mřížových panelů podle požadavků výroby, stroj může automaticky zpracovat mřížkové panely podle předem nastaveného programu.
Automatické polohování pomáhá snižovat chyby způsobené ručním měřením a nastavováním, zlepšuje konzistenci rozměrů sítě a rozteče výztuže.
Theatypicky používá vícebodový synchronní svařovací proces, který umožňuje současné svaření více průsečíků mezi příčnou a podélnou výztuží.
Ve srovnání s ručním svařováním na jednotlivých průsečících může vícebodové synchronní svařování zkrátit dobu potřebnou pro každý síťový panel a zlepšit konzistenci svaru. Pro závody na zpracování výztuže, které potřebují nepřetržitě vyrábět velké množství standardizovaných síťových panelů, může tento proces výrazně zlepšit efektivitu výroby.
Moderní stroje pro svařování vyztužovací sítě jsou obvykle vybaveny řídicími systémy PLC a rozhraním člověk-stroj (HMI), což operátorům umožňuje nastavit a upravit parametry zpracování podle různých specifikací produktu.
Mezi typické parametry patří:
- Průměr výztuže
- Příčná rozteč výztuže
- Podélná rozteč výztuže
- Délka síťoviny
- Šířka sítě
- Parametry svařování
- Rychlost krmení
- Výrobní množství
Digitální nastavení parametrů zkracuje čas potřebný k ručnímu nastavení při přepínání mezi různými specifikacemi produktu a zlepšuje konzistenci a opakovatelnost výrobního procesu.
Rozměry pletiva a specifikace výztuže se v jednotlivých projektech liší, takže stroje na svařování armovací sítě musí být schopny zvládnout různé specifikace produktu.
V závislosti na modelu a konfiguraci stroje může stroj na svařování armovací sítě vyrábět panely s výztuží pomocí výztuže různých průměrů. Rozteč ok, rozměry panelů a další specifikace produktu lze upravit podle konkrétních požadavků projektu.
U závodů na zpracování výztuže schopnost zvládnout různé specifikace výztuže a pletiva přímo ovlivňuje jejich schopnost obsloužit širší rozsah zakázek a požadavků na výrobu.
Během výroby výztužné sítě stroj provádí opakované operace, jako je podávání, polohování, svařování a vykládání síťových panelů. Rám zařízení, podávací mechanismus a svařovací mechanismus proto musí mít dostatečnou konstrukční pevnost a stabilitu.
Použitím odolných svařovaných ocelových konstrukcí, přesných převodových součástí a dobře navrženého mechanického uspořádání může stroj snížit vibrace a odchylky v polohování, které se mohou vyskytnout během dlouhodobého provozu, což pomáhá zajistit stabilní a nepřetržitou výrobu.
Hlavní techniky zpracování svařovacího stroje s ocelovou sítí
Automatizovaná výroba plechů z ocelové sítě není jednoduchý proces svařování; skládá se z několika kroků včetně podávání ocelové tyče, uspořádání, umístění, svařování a výstupu hotového výrobku.
Nejprve připravte výztuže s požadovanými specifikacemi podle konstrukčních požadavků výztužné sítě.
Průměr výztuže, jakost, délka a stav povrchu by měly odpovídat výrobním požadavkům. U válcovaného drátu by se měl odvíjet a podávat podle konfigurace stroje. Pro předem nařezané výztuže by měly být tyče připraveny na požadované délky na základě rozměrů mřížkového panelu.
Podélné výztuže jsou přiváděny do stroje podávacím mechanismem a přesně umístěny podle předem nastavené rozteče.
Automatický systém podávání zajišťuje stabilní a nepřetržité podávání výztuže při zachování konzistentního rozestupu mezi sousedními podélnými výztuhami. To poskytuje přesné umístění pro následné umístění příčných výztuží a svařování, což pomáhá zlepšit rozměrovou konzistenci hotových síťových panelů.
Příčné výztuže jsou automaticky přiváděny do svařované oblasti v předem nastaveném rozestupu a přesně umístěny přes podélné výztuže, aby vytvořily požadované průsečíky.
Přesné umístění v této fázi je zásadní pro udržení konzistentních rozměrů sítě. Prostřednictvím automatického podávání a CNC řízeného polohování může stroj snížit odchylky v rozestupech spojené s ručním umístěním příčných výztuží a zlepšit tak rozměrovou konzistenci hotových síťových panelů.
Po umístění podélných a příčných ocelových tyčí svařovací systém provede svařování v průsečíkech ocelových tyčí.
V závislosti na typu zařízení a technickém schématu se při svařování ocelového pletiva obvykle používají metody, jako je odporové svařování. Během svařovacího procesu musí být parametry, jako je proud, tlak a doba napájení, udržovány v přiměřeném souladu, aby byla zajištěna stabilní kvalita spojení svarových bodů.
U vícebodového svařovacího zařízení může být svařování dokončeno současně ve více průsečíkech, čímž se zvyšuje rychlost výroby síťoviny za jednotku času.
Plech ocelové sítě je po svaření dopravován výstupním mechanismem do oblasti hotového výrobku.
V závislosti na způsobu výroby může být hotový výrobek zpracován kontinuálním výstupem, řezáním s pevnou délkou nebo automatickým stohováním. Pro velkosériovou výrobu lze dále nakonfigurovat automatizovaný dopravní a sběrný systém, aby se omezila ruční manipulace.
Typické aplikační scénáře stroje pro svařování ocelové sítě
Výztužná síť má vlastnosti jednotné velikosti, pohodlné konstrukce a vysoké účinnosti vyztužení, takže je široce používána v různých typech inženýrských projektů.
Při výrobě betonových prefabrikátů lze armovací síť použít k vyztužení stěnových panelů, podlahových desek, trubkových segmentů a dalších prefabrikovaných prvků.
Stroje na svařování armovací sítě mohou vyrábět standardizované panely sítě v dávkách, což poskytuje konzistentní dodávku prefabrikované výztuže pro výrobu prefabrikovaných betonů.
V silničním, mostním a komunálním inženýrství se výztužná síť široce používá k vyztužení betonových konstrukcí, jako jsou chodníky, mostovky a další železobetonové komponenty.
U rozsáhlých projektů může automatizované svařovací zařízení omezit ruční vázání výztuže, zlepšit efektivitu výroby a podpořit nepřetržitou výrobu výztužné sítě.
V obytných budovách, komerčních budovách, průmyslových zařízeních a dalších stavebních projektech lze výztužné sítě použít v podlahových deskách, stěnách, základech a dalších železobetonových konstrukcích.
Standardizované pletivové panely lze vyrobit předem podle stavebních výkresů a následně dopravit na stavbu k montáži. Tento přístup může snížit množství zpracování výztuže a montážní práce na místě.
Projekty výstavby tunelů, metra a podzemních staveb obvykle vyžadují velké množství výztuže s konzistentními rozměry a specifikacemi.
Stroje na svařování armovací sítě mohou vyrábět síťované panely v různých specifikacích podle požadavků projektu. Výsledná výztužná síť může být použita v betonových konstrukcích a souvisejících výztužných systémech.
Pro profesionální závody na zpracování výztuže mohou být stroje na svařování armovací sítě důležitou součástí standardizovaných linek na zpracování výztuže.
Prostřednictvím sjednocených výrobních parametrů a automatizovaného řízení lze rychle přepínat různé specifikace sítě podle požadavků objednávky, což pomáhá zlepšit využití zařízení a efektivitu organizace výroby.
Význam svářečky ocelové sítě ve výrobě oceli
Z hlediska výrobních metod význam svářečky armovací sítě přesahuje nahrazení ručního svařování. Jeho hlavní hodnota spočívá v integraci klíčových procesů, jako je podávání výztuže, polohování a svařování, do koordinovaného automatizovaného pracovního postupu.
Za prvé, automatizovaná výroba může snížit manuální zásahy a spoléhání se na pracovníky při opakujících se úkolech.
Za druhé, digitální kontrola parametrů může zlepšit konzistenci mezi výrobními dávkami, zejména u projektů s přísnými požadavky na rozměry sítě a rozteče výztuže.
Kromě toho může nepřetržitá výroba zvýšit celkový výkon a udržet stabilnější výrobní tok. Pro závody na zpracování výztuže s velkými objemy objednávek a továrny na betonové prefabrikáty může stabilní a automatizovaný výrobní proces dále zlepšit celkové řízení výroby.
Automatizované zařízení může zároveň pomoci zpracování výztuže postupně přejít od tradičních decentralizovaných operací na místě k továrním, standardizovaným a digitalizovaným výrobním modelům.
Technické faktory, které je třeba vzít v úvahu při výběru svářečky ocelové sítě
Různé stavební projekty mají různé požadavky na specifikace a výkon ocelových sítí. Při výběru stroje by se proto nemělo zaměřit pouze na teoretickou rychlost výroby, ale komplexně zohlednit i skutečné potřeby zpracování.
Mezi hlavní technické faktory patří:
- Rozsah průměrů oceli, které lze zpracovat
- Maximální šířka a délka sítě
- Rozsah podélných a příčných ocelových roztečí
- Metoda svařování
- Počet svarových bodů a schopnost synchronního svařování
- Automatická metoda krmení
- Řídící systém
- Výrobní cyklus zařízení
- Způsob výstupu hotového výrobku
- Stabilita provozu zařízení
- Post-údržba a technická podpora
U zahraničních projektů musí výběr zařízení také zohledňovat faktory, jako jsou místní elektrické normy, podmínky instalace, požadavky na rozhraní operátora, dostupnost náhradních dílů a vzdálená technická podpora.
Proto by výběr stroje pro svařování armovací sítě neměl být založen pouze na modelu zařízení. Konfigurace stroje by měla být určena podle specifikací výztuže, rozměrů sítě, požadované výrobní kapacity a skutečných provozních podmínek, aby bylo zajištěno, že zařízení bude správně odpovídat specifickým výrobním požadavkům.
Odborné shrnutí
Stroj na svařování armovací sítě je důležitým zařízením pro automatizaci zpracování výztuže. Jeho základní hodnota spočívá v transformaci tradiční výroby armovací sítě na kontinuální, standardizovaný a kontrolovatelný proces prostřednictvím automatického podávání, přesného polohování, vícebodového synchronního svařování a CNC řízení.
Z hlediska zpracování zařízení integruje více operací, včetně podávání výztuže, polohování, příčného umístění výztuže, svařování v průsečících výztuže a vykládání hotového pletiva. Pokud jde o aplikace, stroje pro svařování armovací sítě lze použít v různých oblastech, včetně výroby betonových prefabrikátů, stavebnictví, silničního a mostního stavitelství, tunelových a podzemních projektů a profesionálních závodů na zpracování výztuže.
Vzhledem k tomu, že se industrializace stavebnictví a standardizované zpracování výztuže neustále vyvíjí, výroba zpevňovacích sítí klade vyšší požadavky na přesnost zpracování, efektivitu výroby, stabilitu zařízení a automatizaci. Výběr zařízení by proto měl být založen na faktorech, jako je průměr výztuže, specifikace sítě, požadavky na svařování, výrobní kapacita a skutečné provozní podmínky, spíše než výběr zařízení pouze na základě ceny nebo rychlosti výroby.
Z dlouhodobého hlediska výroby potřebuje spolehlivý systém svařování vyztužující sítě více než jen stabilní mechanickou strukturu a konzistentní svařovací výkon. Měl by také poskytovat komplexní schopnosti v oblasti automatického řízení, změny specifikací, efektivity výroby, snadné údržby a technické podpory. Sladěním možností zařízení se skutečnými požadavky na zpracování mohou výrobci lépe vyhovět rostoucím požadavkům moderního zpracování výztuže na efektivitu, konzistenci, standardizaci a automatizaci.